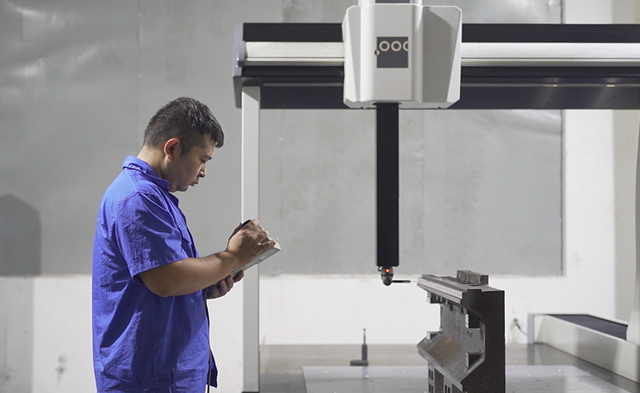
Fogaskerekek és tengelyek gyártása
Folyamat: anyagvizsgálat → nyers esztergálás → durva/simító megmunkálás (hobbing/forming/csiszolás) → precíziós köszörülés/fogaskerék-simítás → felületkezelés → végső ellenőrzés. Képesség: A nagy pontosságú fogaskerekes megmunkálás és a rugalmas megmunkáló központok rutinszerűen ISO 4-es fokozatú pontosságnak megfelelő fogaskerekeket állítanak elő. Előnyök: a többfunkciós integráció és a szerszámvezérlés csökkenti a profilhibákat és a hőtorzulást; A rugalmas vonalak támogatják a kis tételes és többspecifikus egyedi rendeléseket.
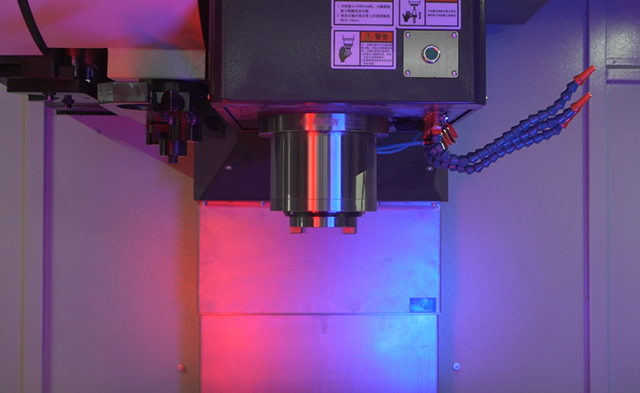
Hőkezelés
Process type: Carburizing and quenching + tempering / Other surface hardening processes (selected according to product requirements). Berendezés és vezérlés: A többcélú kemencék többzónás hőmérséklet-szabályozásával és az oltóközeg szigorú kezelésével egységes karburált rétegeket és szabályozható oltási keménységet biztosít. Indikátorok és minőségbiztosítás: A felületi keménység, a karburálás mélysége, a mag szívóssága stb. keménységi vizsgálaton és metallográfiai vizsgálaton esett át a gyár elhagyása előtt, biztosítva a fogfelület kopásállóságát és a foggyökér fáradtságállóságát. Előny: A rendkívül stabil hőkezelés jelentősen megnöveli a fogaskerekek kopásállóságát és kifáradási élettartamát, ami döntő tényező a nagy és nagy teherbírású reduktorok hosszú távú megbízható működéséhez.
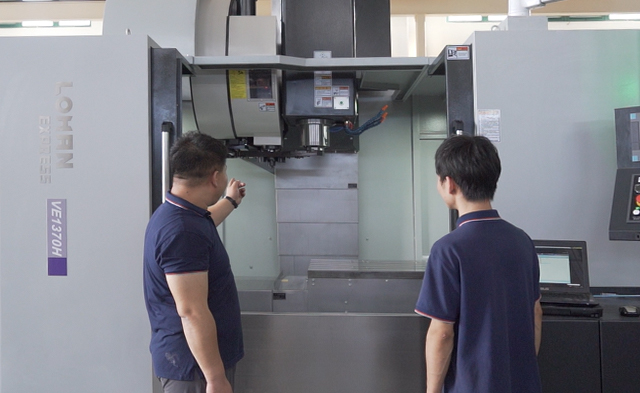
Sebességváltó ház és nagy alkatrészek megmunkálása
A feldolgozási eljárás magában foglalja az öntvények durva megmunkálását, a CNC nagyoló és simító marást, a precíziós fúrást és az összeállítás pozicionáló furatmegmunkálását. Főbb pontok: A nagy merevségű szerszámgépek és a rögzítőszerkezet kialakítása biztosítja a ház laposságát, koaxiálisságát és beépítési pontosságát, csökkentve az összeszerelési feszültséget és javítva a működési stabilitást. Felületkezelés: Az elveszett haböntvény precíziós megmunkálással kombinálva javítja a hajtóműház felületi minőségét és méretállandóságát.
Hőegyensúly, dinamikus egyensúly és zajszabályozás
Az összeszerelés előtt és után minden forgó alkatrészen átesik a rotor dinamikus egyensúlyának tesztelése és a zajrezgés elemzése. A fogprofil vágása, az illesztési hézag és a kenéskialakítás optimalizálásával a zaj a forrásnál csökken, és az átvitel hatékonysága javul. Eredmény: Ügyeljen arra, hogy a teljes gép működése során ne keletkezzen rendellenes vibráció vagy zaj, és alkalmazkodjon a zajra érzékeny alkalmazásokhoz (például szélenergia, precíziós gyártás stb.).
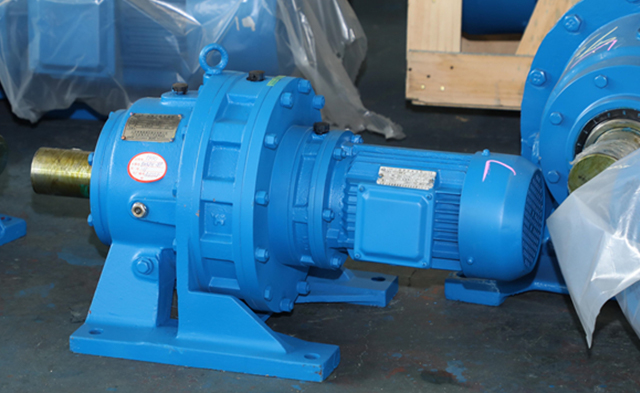
Összeszerelés és tömítés
Az összeszerelés a szabványos működési eljárások (SOP) és a nyomaték/résszabályozás szerint történik; szigorú tömítési és szivárgásgátló intézkedéseket alkalmaznak a kulcsfontosságú csatlakozásoknál. Az alkatrész-kezelési és összeszerelési nyomonkövetési rendszer biztosítja, hogy az alkatrészek forrása és az egyes termékek összeszerelési folyamata nyomon követhető legyen.
Vegye fel velünk a kapcsolatot
-
Gyári cím
No. 10, Taiyao North Road, Yaowang Town, Taixing City, Jiangsu tartomány, Kína
-
Telefon
86-139 5115 9007
Szerzői jog © TAIXING REDUCER CO., LTD. Rights Reserved.
Kínai ipari sebességváltó-gyártó Egyedi sebességcsökkentő szállító