Mi az extruderrel edzett fogaskerekes reduktor?
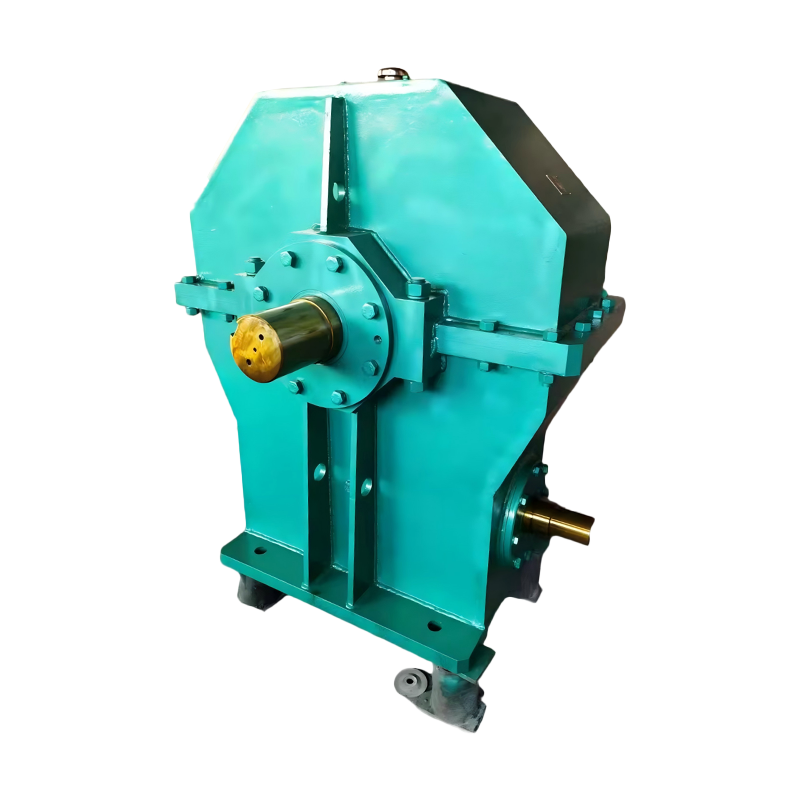
An extruderrel edzett fogaskerekes reduktor egy nagy teherbírású sebességcsökkentő edzett, köszörült fogaskerék-fogakkal - jellemzően 58-62 HRC a fogoldalon -, amelyet úgy terveztek, hogy egycsavaros és kétcsigás extrudereket folytasson, nagy nyomaték mellett. Az edzett fogfelületek jelentik az egyetlen különbséget egy olyan sebességváltó között, amely évtizedekig megőrzi a pontosságát, és egy olyan sebességváltó között, amely a gyártástól néhány szezonon belül holtjátékot, zajt és vibrációt fejleszt ki.
Az extrudálás nem alkalmi alkalmazás. A műanyag vagy gumi extruder éjjel-nappal üzemel, közel állandó csavarsebességgel viszkózus polimer olvadékot nyom át a szerszámon, és nyomatékcsúcsokat találhat indításkor, hidegfutáskor és az alapanyag változása során. A reduktor a hajtáslánc mechanikus szíve: lecsökkenti a motor fordulatszámát az extrudáló csavarokra jellemző 20-150 ford./percig, megsokszorozza a nyomatékot, és ezt minimális állásidővel kell megtennie. Ezért a megértés hogyan működik egy ipari sebességváltó, és melyik típus illik az Ön hajtásához számít, mielőtt összeállít egy specifikációt.
Ez az útmutató elmagyarázza, hogy az edzett áttétel milyen változásokat mutat a gyakorlatban, hogyan hasonlítható össze a lágy és közepes keménységű alternatívákkal, mely kiválasztási paraméterek számítanak leginkább, és hogyan lehet egy reduktort egy adott extrudálási folyamathoz illeszteni.
Miért van szükség az extrudereknél az edzett fogaskerekekre?
Az extruder meghajtók a felületi kifáradás miatt tönkremennek, mielőtt szilárdságuk miatt meghibásodnának, ezért az edzett fogaskerekek az iparág alapértelmezései a folyamatos extrudálásnál.
A terhelési ciklus büntet. Az éjjel-nappali működés azt jelenti, hogy a fogaskerekek fogai évente milliószor mennek át a hálón, és minden hálónál nagy a Hertzi-féle érintkezési feszültség a fogoldalon. Idővel ez a stressz mikrorepedéseket okoz, amelyek gödrösödést okoznak. A lágy vagy normalizált fogaskerekek nagyjából 180-220 HB-nél egyszerűen nem rendelkeznek megfelelő felületi kifáradásállósággal ehhez a feladathoz. Oldaluk elkopik, holtjáték nő, zaj nő, és a csavarsebesség jele bizonytalanná válik - ami közvetlenül az extrudált termék méretváltozásaként jelenik meg.
Ugyanez a mechanizmus koptatja az asztali gépek kis extruder fogaskerekeit: a könnyű extruderben lévő sárgaréz fogaskerekek néhány hónapos hobbihasználat után látható kopást mutathatnak. Az ipari extruderben a fizika azonos, csak a csereköltség, az állásidő és a selejt arány több ezerszer magasabb. Az edzett, 58-62 HRC-re karburizált és csiszolt fogaskerekek ellenállnak a gödrösödésnek és a tapadási kopásnak, és megőrzik a reduktor eredeti pontosságát mechanikai élettartamának sokkal nagyobb részében.
Adjon hozzá termikus stresszt és szennyeződést. Az extruder csarnokai forróak, és a polimer por vagy lebomlott anyag a tömítéseken keresztül eljuthat a sebességváltóhoz. Az edzett szárnyak sokkal jobban tolerálják a csekély kenést és a finom szennyeződéseket, mint a puhább anyagok, ezért a processzorok folyamatosan előírják ezeket.
Edzett vs. közepes-kemény vs. puha fogfelületek
Az extruder hajtás kiválasztásánál a fogfelület keménysége a legmeghatározóbb paraméter: ez határozza meg a terhelhetőséget, a kopás élettartamát és az esetleges átépítés gazdaságosságát.
| Paraméter | Puha fogfelület | Közepesen kemény fogfelület | Edzett fogfelület |
|---|---|---|---|
| Tipikus felületi keménység | HB 180-220 | HB 300-360 / HRC 35-45 | HRC 58-62 |
| Hőkezelés | Normalizáló vagy kioltó temperálás | Indukciós edzés / nitridálás | Karburizálás plusz simítócsiszolás |
| Relatív nyomatékkapacitás | 1.0 (alapvonal) | 1,5-1,8 | 2,5-3,0 |
| Ütésállóság | Alacsony | Mérsékelt | Magas |
| Pitting és kopás élettartam | Legrövidebb | Közepes | Leghosszabb |
| Tipikus hatékonyság | 96-97% | 97-98% | 97-98,5% |
| A legalkalmasabb | Időszakos, könnyű extruder üzem | Ciklikus, közepes teherbírású vezetékek | Folyamatos 24/7 extrudálás |
Az extrudereknél előnyben részesítik a karburált és köszörült fogaskerekeket, mert az őrlés korrigálja a hőkezelési torzulást, így a szárnyprofil és az ólompontosság elérheti a DIN 5-6 osztályú minőséget. A kemény tok és a szívós, alacsonyabb széntartalmú mag kombinációja olyan fogakat biztosít, amelyek ellenállnak a felületi sérüléseknek és a hajlítási kifáradásnak. A közepesen kemény fogaskerekek között helyezkednek el, és könnyebb ciklikus munkát is elbírnak, de az éjjel-nappali polimer extrudálásnál marginálisak maradnak.
Extruder reduktor kiválasztási kritériumok
Négy paraméter dönti el, hogy a reduktor túléli-e az extrudálást: a nyomatékkapacitás és a szerviztényező, az arány és a kimeneti fordulatszám, a hőteljesítmény és a rögzítési vagy tolóerő elrendezése.
Nyomaték és szerviztényező
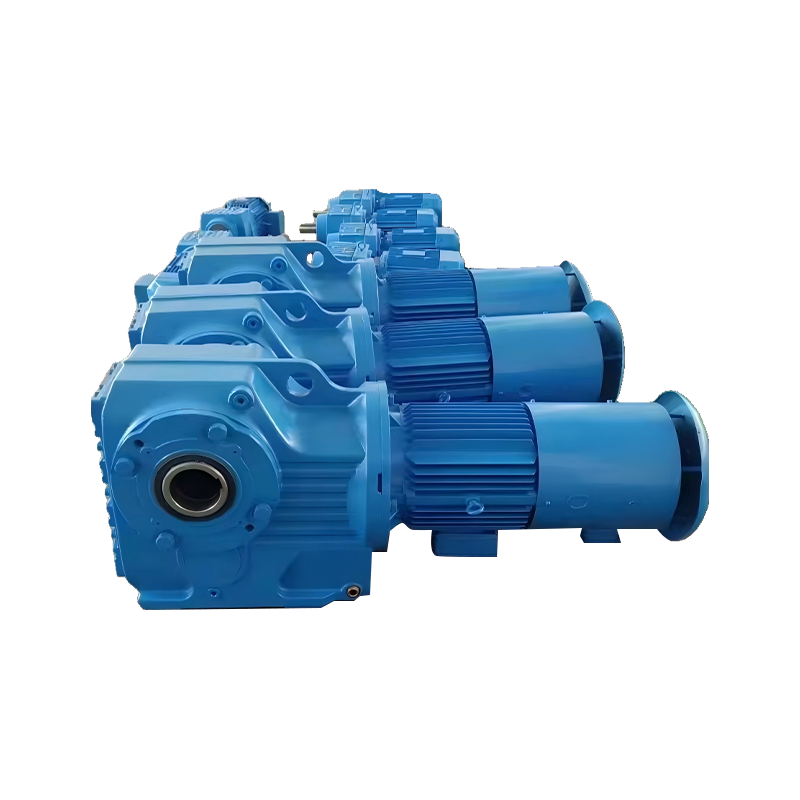
Az extruder-reduktort legalább 1,5-ös üzemi tényezővel, ikercsavaros vezetékeknél vagy erősen töltött keverékeknél pedig 1,75-2,0-es üzemi tényezővel kell méretezni. Az indítási nyomaték, a hideg polimer és az esetenkénti csavarbeszorulások mind meghaladják az állandósult terhelést. A edzett fogfelület hengeres fogaskerekes reduktor itt a hagyományos első választás: nagy nyomatékot tömörít egy kompakt lábnyomba, és elnyeli az extruder beindítására jellemző pillanatnyi túlterhelést.
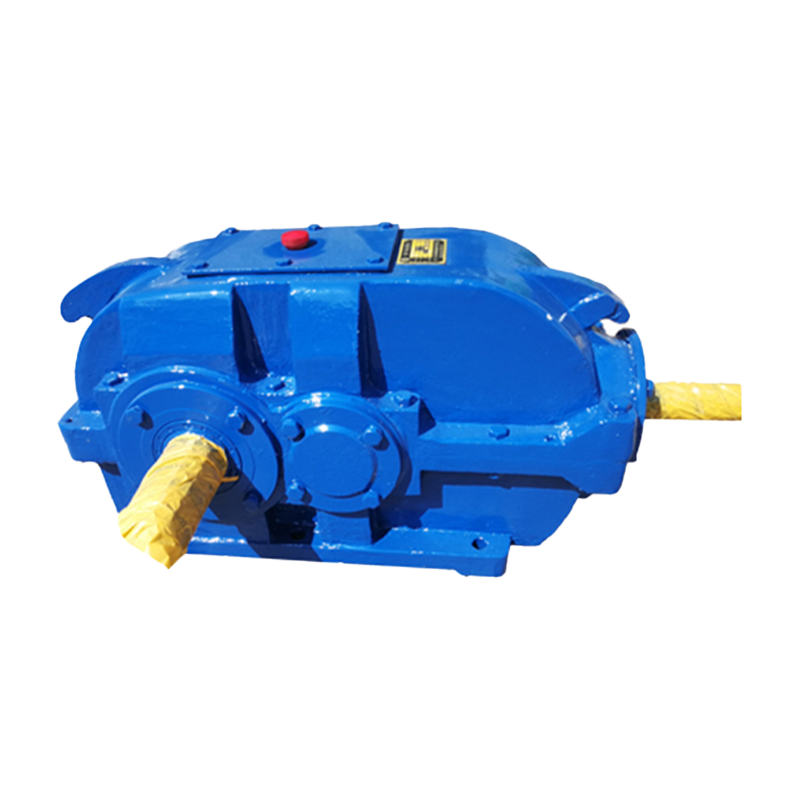 Kemény fogú felületű hengeres fogaskerekes reduktor gyártó, gyár A Taixing Reducer egy kínai kemény fogfelületű hengeres fogaskerekes reduktor gyártó és gyára, sok éves tapasztalattal az ipari... Termék megtekintése →
Arány és kimeneti sebesség
A legtöbb extrudercsavar 20 és 150 ford./perc között működik. A durván 10:1-től 25:1-ig terjedő arányú kétfokozatú spirális reduktor lefedi a legtöbb egycsavaros vonalat, míg az ikercsigás kompaundáláshoz nagyobb bemeneti sebességeknél 25:1 feletti arányokra lehet szükség. Válassza ki azt az arányt, amely a normál működést a reduktor névleges kimeneti fordulatszámának 60-80%-ára teszi, hagyva a mozgásteret a vonat túlsebessége nélkül.
Termikus besorolás és folyamatos teljesítmény
A reduktor elegendő mechanikai nyomatékkal rendelkezhet, de túlmelegedhet a hét minden napján, 24 órában, ezért hasonlítsa össze a hőteljesítményt - nem csak a mechanikai névlegeset - a tényleges motorteljesítménnyel. Ha fennáll a veszélye, hogy az olajteknő hőmérséklete meghaladja a 85-90 Celsius-fokot, végezzen kényszerkenést hűtővel, vagy növelje meg a keret méretét. Az edzett hajtómű hűvösebben működik az alacsonyabb súrlódás miatt, ami közvetlenül csökkenti a hőterhelést.
Szerelés, tengelyelrendezés és tolóerő
A koaxiális reduktorok megfelelnek a kompakt motor-on-top elrendezéseknek, a párhuzamos tengelyű reduktorok kisebb magasságot kínálnak nagy áttételekkel, a bolygócsökkentők pedig nagyon nagy nyomatéksűrűséget biztosítanak rövid középtávokon. Ellenőrizze a névleges tolóerőt, amikor a csavar axiális terhelését a szűkítő csapágy viseli különálló nyomócsapágy helyett – ez rejtett költség sok extruder utólagos felszerelésénél. Győződjön meg arról is, hogy az üreges furat, a kimeneti karima vagy a láb mérete megegyezik az extruder hengerével, kényelmetlen adapterek nélkül.
Négy meghibásodási mód Az edzett fogaskerekek megakadályozzák
Az extruder-hajtómű szinte minden meghibásodásáért a lyukasztás, a kopás, a hajlítási fáradtság és a kopás felelős, és mindegyiket a keményedés okozza.
- Gödrösödés (felületi kifáradás): ismétlődő érintkezési feszültség megreped a szárny. Az 58-62 HRC-nél edzett szárnyak sokszor hosszabb ideig ellenállnak a lyukasztásnak, mint a lágy szárnyak ugyanazon átvitt nyomaték mellett.
- Kopás (ragasztókopás): egy törött olajfilm összehegeszti és elszakítja a mikroszkopikus csomópontokat a fogfelületeken. A csiszolt, edzett oldallapok Ra 0,4-0,8 mikron felülettel sokkal jobban ellenállnak a kopásnak.
- Foghajlítási fáradtság: túlterhelések és elakadások meggörbítik a fog gyökerét. Az edzett tok alatti kemény mag erősen tartja a gyökeret, miközben a tok elnyeli a felületi sérüléseket.
- Csiszoló kopás: por és lebomlott polimer lapanyag az oldalakról. A keményedés lassítja a kopásvesztést, és megőrzi az extrudálás minőségéhez szükséges holtjátékot.
A holtjáték szabályozása egy közvetlen minőségi kar: a kopott sebességváltó pulzálást okoz a csavarnál, és a pulzálás a falvastagság változásává válik a csőben, a fóliában és a profilban. Ezért a processzorok még magasabb kezdeti vételár esetén is edzett, köszörült áttételt adnak meg.
A reduktor hozzáigazítása az extrudálási folyamathoz
A megfelelő reduktorcsalád követi a folyamatot: az egycsavaros vezetékek az edzett spirális reduktorokat, a nagy sebességű kompaundálás a bolygórendszerű típusokat, a rugalmas növények pedig a moduláris hajtóműveket részesítik előnyben.
| Extrudálási folyamat | Tipikus csavarfordulatszám | Kötelesség jellem | Ajánlott reduktor család |
|---|---|---|---|
| Egycsavaros fólia, lap és cső | 30-120 ford./perc | Folyamatos, állandó nyomaték | Edzett spirális / párhuzamos tengely |
| Kétcsavaros kompaundálás | 150-600 ford./perc | Magas power density, axial thrust | Bolygókerekes reduktorok |
| Gumi és elasztomer extrudálás | 10-60 ford./perc | Nagyon nagy nyomaték, nagy hő | Edzett hengeres, nagyvonalú szerviztényező |
| Profil és pelletizálás gyakori megállásokkal | 20-150 ford./perc | Ciklikus indul és megáll | Moduláris nagy teherbírású sebességváltó |
Egy tipikus egycsavaros vonal esetében az edzett hengeres család biztosítja a legjobb egyensúlyt a nyomaték, a hatékonyság és a költség között, ha megfelelő szerviztényezővel méretezzük. Ahol szűk a hely és a teljesítménysűrűség a prioritás, a bolygókerekes reduktor térfogategységenként nagyobb nyomatékot biztosít több bolygófokozattal. Azon üzemeknél, amelyek újrakonfigurálják a vonalakat vagy gyakran változtatják a folyamatokat, a moduláris nagy teherbírású sebességváltó lehetővé teszi a cserélhető alkatrészeket és az egyszerűbb arány változtatásokat a vonal élettartama során.
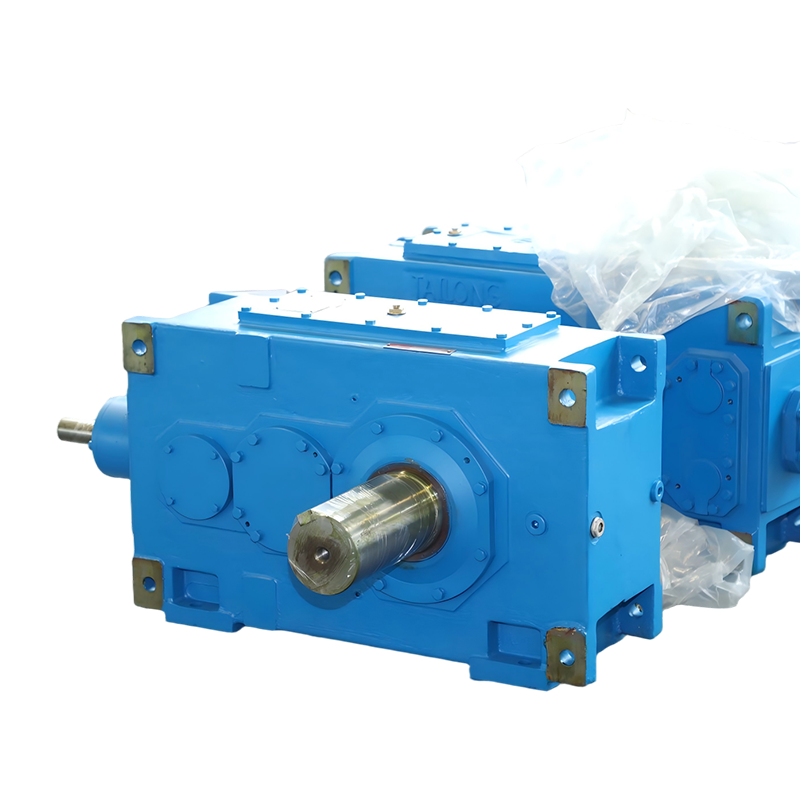 Moduláris nagy teherbírású sebességváltó Gyártó, Gyári A Taixing Reducer egy kínai moduláris nagy teherbírású sebességváltó-gyártó és gyár, amely több éves tapasztalattal rendelkezik az ipari sebességcsökkentők terén. Egész... Termék megtekintése →
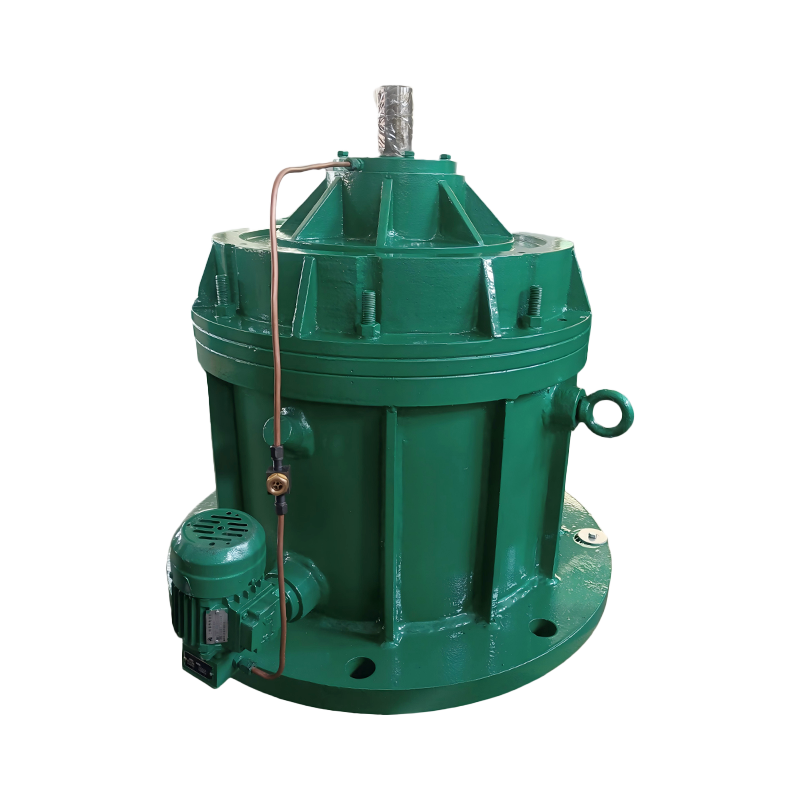 Planetary Gear Reduktorok Gyártó, Gyár A Taixing Reducer egy kínai bolygóhajtómű-csökkentő gyártó és gyár, amely több éves tapasztalattal rendelkezik az ipari sebességcsökkentők terén. Nagykereskedelmi... Termék megtekintése →
Extruder edzett fogaskerekes reduktor vásárlási ellenőrző lista
Rendelés előtt dolgozza át ezt a hét pontot; mindegyik valódi cserét vagy újjáépítést okozott az extrudáló üzemekben.
- Számítsa ki a szükséges kimeneti nyomatékot: a motor teljesítménye (kW) x 9550 osztva a csavar fordulatszámával (rpm), szorozva egy legalább 1,5-ös üzemi tényezővel.
- A folyamatos extrudáláshoz legalább 58 HRC karburizált fogfelületi keménységet kell megadni; Az indukciós keményítést csak könnyű ciklikus vonalak esetén fogadja el.
- Hasonlítsa össze a névleges hőteljesítményt az átlagos folyamatos terheléssel, ne csak a motor adattáblájával.
- Ellenőrizze a rendelkezésre álló arányokat a csavar fordulatszám-ablakához képest: 20-150 ford./perc a legtöbb műanyag esetében, 600 ford./perc keverésnél.
- Erősítse meg a névleges tolóerőt, amikor a csavar axiális erő belép a szűkítő házába.
- Tekintse át a kenési módot: fröccsenés kis szaggatott vonalak esetén, kényszerkeringés 24 órás hűtéssel és magas környezeti hőmérséklet esetén.
- Kérjen mért zaj-, rezgés- és hajtóműpontossági adatokat DIN vagy ISO osztályokban, ne csak katalógus minősítéseket.
GYIK: Extruderrel edzett fogaskerekes reduktorok
Mit jelent a "edzett" egy edzett fogaskerék-reduktorban?
Az edzett a fogaskerék fogfelületére vonatkozik. A fogaskerék karburált vagy indukciósan edzett, így a szárny eléri a nagy keménységet, miközben a mag kemény marad. Az ipari extruder reduktorokban a standard specifikáció 58-62 HRC-ig edzett, köszörült felülettel.
Mennyi ideig kell kitartania egy edzett hajtóműcsökkentőnek az átépítés előtt?
Megfelelő méretezéssel, kenéssel és hűtéssel egy edzett reduktor az extrudálásnál 50 000-100 000 órát tud működni, mielőtt a hajtóműcsere szükségessé válik - jellemzően 10-15 év folyamatos gyártás -, míg a lágy fogaskerekek azonos terhelés mellett csak néhány évig tartanak.
Használhatok szállítószalag-csökkentőt egy extruderen?
Nem újraszámítás nélkül. Az extruderek magasabb szolgáltatási tényezőt, állandó nyomatékot és valós hőkapacitást igényelnek. Előfordulhat, hogy a szállítószalag-csökkentő ugyanazt az arányt használja, de nem rendelkezik az éjjel-nappali extrudáláshoz szükséges termikus besorolással, ezért túlmelegszik vagy kilyukad a névleges élettartama előtt.
Miért kopnak el olyan gyorsan a kis extruder fogaskerekek?
Mivel gyakran puha sárgarézből vagy szinterezett acélból készülnek a költségek csökkentése érdekében, és a kopás alapvetően felületkeménységi probléma. Ugyanaz az ok, amiért az ipari extruder reduktorok edzett oldalakat írnak elő: keménység, nem nyers szilárdság, szabályozza a csúszó kopást és a lyukképződést.
Végső ajánlás
Az extruderrel edzett fogaskerekes reduktor prémiumát a hosszabb élettartam, a stabil holtjáték, az alacsonyabb üzemi hőmérséklet és a kevesebb nem tervezett leállás révén éri el. A gyakorlati vásárlási szabály egyszerű: a forgatónyomaték mérete legalább 1,5-ös szerviztényezővel, ragaszkodjon a karburált és köszörült fogoldalhoz, és ellenőrizze a hőértéket a legrosszabb folyamatos esethez képest.
A specifikáció véglegesítése előtt tekintse át a mi bolygókerekes reduktor technical guide ha a folyamat nagy bemeneti sebességgel vagy szűk középtávolságon fut; a bolygóelrendezések gyakran legyőzik a spirálisakat abban a rezsimben. Szállítás után kövesse a nagy teljesítményű reduktor telepítési és üzembe helyezési megjegyzései , mert a szerelési pontosság és a beállítás határozza meg az élettartam nagy részét.
A Taixing Reducer Co., Ltd. 1984 óta gyártja ezeket a reduktorcsaládokat, házon belüli fogaskerekek csiszolásával 3 méterig, 16 sorozattal, több mint 10 000 specifikációval és 200 000 egység éves kibocsátásával - beleértve a nem szabványos extruder meghajtó konfigurációkat is. Ez a gyártási mélység az, ami miatt az edzett fogaskerekes reduktor egyszeri befektetés, nem pedig ismétlődő költség.